- YW Series Heavy-Duty Press Bending Machine para sa Metal Tubes
- EF PV2 Series Single Head Tube Chamfering Machine para sa Metal Tubes
- CNC Series Tube Roll Bending Machine para sa Mga Metal Profile
- DEF50PVS Servo Tube Chamfering Machine para sa Maikling Metal at PVC Tube
- ES550 Semi-Automatic Aluminum Cutting Machine para sa Malaking Profile at Tube
- SG800 Adjustable Saw Blade Sharpening Machine para sa Maramihang Sukat

Gabay sa Hydraulic Press Bending Machine: Paano Pumili ng Tamang Press Bender para sa Metal Tubes
Petsa:Aug 28, 2026
Upang makagawa ng katamtamang dami, simple-geometry na baluktot sa metal tube na may pare-parehong mga anggulo at mababang halaga ng tooling, ang hydraulic press bending machine ay kadalasang isang cost-effective na solusyon na mapipili ng iyong shop. Bumubuo ito ng isang tubo sa pamamagitan ng pagpindot sa isang top die sa isang bottom die, na umaasa sa hydraulic force sa halip na ang rotary wrap na ginagamit ng mga standard na draw bender. Para sa isang 50.8 mm OD carbon steel hoop sa 90 degrees, kadalasang kumpletuhin ng hydraulic press bender ang liko sa loob ng wala pang 15 segundo at hawakan ang anggulo sa loob ng isang degree, basta't tama ang laki ng makina at ang die ay maayos na nabayaran para sa springback. Ang trade-off ay ang press bending ay nababagay sa mga workpiece na may simpleng curve, moderate volume, at limitadong radius variation. Sa sandaling lumipat ang mix ng iyong order patungo sa mga multi-radius na bahagi, mahigpit na limitasyon sa pagnipis ng pader, o 3D tube path, maaaring mas mahusay kang mapagsilbihan ng rotary draw bender na may mga kontrol sa CNC.
Ano ang Hydraulic Press Bending Machine?
Sa kaibuturan nito, a hydraulic press bending machine ay isang patayong press na nilagyan ng top die at bottom die. Ang hydraulic ram ay nagtutulak sa itaas na die pababa, na pinipilit ang metal tube na umayon sa hugis ng lower V o U block. Hindi tulad ng rotary draw bending, na hinihila ang tubo sa paligid ng bend die habang ikinakapit ito sa pressure die, ang press bending ay hindi gumagamit ng mandrel sa karaniwang configuration. Ang pagkakaibang ito ay ginagawang mas simple ang pagpapatakbo ng makina at mas madaling i-tool up.
Ang mga sangkap na pinakamahalaga ay ang cylinder tonnage, ang haba ng stroke, ang die set, at ang control method. Tinutukoy ng tonelada ang pinakamataas na kapal ng pader at diameter ng tubo na maaaring yumuko ang makina nang hindi na-overload ang frame. Tinutukoy ng haba ng stroke kung gaano kalalim ang paglalakbay ng top die, na direktang nakakaapekto sa anggulo ng liko. Kinokontrol ng die geometry ang huling radius at ang antas ng pagyupi sa labas ng liko. Ang paraan ng kontrol ay maaaring mula sa isang manu-manong balbula hanggang sa isang PLC na nag-iimbak ng mga programa para sa maraming anggulo at mga pagkakasunud-sunod ng liko.
Ang mga karaniwang hydraulic press bending machine ay binuo gamit ang mga single-stage cylinder, ngunit ang ilang mga manufacturer ay nag-aalok ng double-station o tandem na mga disenyo para sa mataas na volume na trabaho gaya ng mga furniture frame o structural hoop. Ang isang tipikal na yunit para sa paggamit ng tindahan ay sumasaklaw sa mga diyametro ng tubo mula 20 mm hanggang 114 mm, kapal ng pader mula 1.0 mm hanggang 8 mm, at baluktot na radii mula sa 1.5 beses ang tubo OD pataas. Ang mga mabibigat na modelo ay maaaring umabot ng 200 tonelada o higit pa, na nagbubukas ng pinto sa baluktot na square tube, mga hugis-parihaba na profile, at makapal na pader na tubo.
Press Bending vs. Rotary Draw Bending
Ang pag-unawa kung kailan tutukuyin ang isang hydraulic press bender ay nangangailangan ng paghahambing nito nang ulo-sa-ulo sa isang rotary draw bender. Pinagsasama-sama ng talahanayan sa ibaba ang mga pangunahing pagkakaiba na nakakaapekto sa mga desisyon sa pagbili.
| Aspeto | Hydraulic Press Bending | Rotary Draw Bending |
|---|---|---|
| Pagbuo ng prinsipyo | Ang tuktok na die ay pumipindot sa tubo sa ibabang V o U die | Ang tubo ay nakabalot sa isang umiikot na bend die |
| Kontrol ng radius ng liko | Depende sa die profile; Ang malalaking pagbabago sa radius ay nangangailangan ng bagong die | Naayos sa pamamagitan ng bend die radius; ang pagpapalit ng radius ay nangangailangan ng bagong bend die |
| Pagpapanatili ng kapal ng pader | Katamtaman; ang pagnipis ay nangyayari sa labas ng liko | Napakahusay; mandrel at wiper die sumusuporta sa manipis na pader na tubo |
| Springback compensation | Manu-manong overbend o opsyonal na PLC-assisted angle correction | Mga programa ng CNC na may mga algorithm ng springback compensation |
| Gastos sa kagamitan | mababa; Ang V at U dies ay mura at simple sa makina | Mataas; Maaaring magastos ang bend dies, clamp dies, at wiper dies |
| Oras ng pag-ikot sa bawat liko | Maikli, lalo na para sa mga single-plane hoop at U-bends | Mas mahaba para sa mga kumplikadong geometries; mas mabilis para sa simpleng 90-degree na baluktot |
| Geometric na pagiging kumplikado | Mga simpleng curve at planar na hugis | Multi-radius, 3D shapes, at tight-radius bends |
| Mga karaniwang application | Structural hoops, railing bends, furniture frames | Automotive exhaust, hydraulic lines, aerospace tubing |
| Kinakailangan ng kasanayan sa operator | Mababa hanggang katamtaman | Mas mataas para sa pag-setup at pag-troubleshoot |
Para sa mga tindahan na nagpapatakbo ng magkahalong simple at kumplikadong mga trabaho, maraming manufacturer ang nag-aalok ng hydraulic press bender kasama ng CNC draw bender, na nagpapahintulot sa shop na pumili ng mas murang makina bawat order. Sa praktikal, ang desisyon ay bumaba sa kung ang isang trabaho ay nangangailangan ng isang mandrel, isang masikip na radius ng liko sa ibaba 1.5D, o isang liko na landas na nagbabago ng eroplano. Kung wala sa mga ito ang nalalapat, ang isang press bending machine ay kadalasang makakapaghatid ng mapagkumpitensyang bahagi sa mas mababang halaga bawat piraso.
Mga Pangunahing Detalye na Susuriin Bago Bumili
Tonnage at Die Opening
Pinakamainam na huwag pumili ng hydraulic press bender batay lamang sa diameter ng catalog tube. Ang tamang tonelada ay nakasalalay sa lakas ng ani ng materyal, ang panlabas na diameter ng tubo, ang kapal ng pader, at ang haba ng tubo na nabaluktot. Ang isang konserbatibong tuntunin para sa banayad na bakal ay ang kinakailangang puwersa ay tumataas nang humigit-kumulang sa kapal ng pader at sa parisukat ng diameter ng tubo. Halimbawa, ang pagbaluktot ng 50.8 mm OD tube na may 2.5 mm na pader ay tumatagal ng humigit-kumulang 30 hanggang 40 tonelada, habang ang parehong diameter na may 6 mm na pader ay maaaring itulak ang kinakailangan patungo sa 80 tonelada o higit pa. Suriin din ang maximum na lapad ng die ng makina, dahil hinahayaan ka ng mas malawak na tooling area na magpatakbo ng maraming tubo sa isang ikot ng pagpindot.
Bend Radius at Springback
Bawat metal tube ay bahagyang rebound pagkatapos ng pagpindot na puwersa ay pinakawalan. Karaniwang bumabalik ang carbon steel ng dalawa hanggang limang degree, hindi kinakalawang na asero hanggang sampung degree, at aluminyo ng isa hanggang tatlong degree depende sa init ng ulo. Ang isang makina na may kasamang angle correction function o isang programmable overbend compensation ay maaaring mabawasan ang oras ng pag-setup at scrap. Ang pinakamababang radius ng bend ay isa pang mahalagang limitasyon. Ang hydraulic press bending ay karaniwang maaaring humawak ng radii hanggang sa humigit-kumulang 1.5 beses sa tube OD nang walang labis na ovality, ngunit ang panlabas na dingding ay manipis. Para sa gawaing produksyon, ang radius na 2D hanggang 4D ay kadalasang isang praktikal na lugar para sa kalidad at buhay ng tool.
Control System at Repeatability
Ang mga manual hydraulic press ay mainam para sa maliliit na batch, ngunit ang repeatability ay depende sa operator. Ang isang semi-awtomatikong makina na may NC controller ay nag-iimbak ng mga anggulo ng liko at mga oras ng pagpindot sa memorya, kaya ang parehong trabaho ay kadalasang maaaring kopyahin bukas nang hindi sinusukat ang unang piraso. Ito ay kung saan a NC semiautomatic hydraulic pipe bending machine kumikita ng halaga nito sa mga tindahan na nagpapatakbo ng mga umuulit na lote ng produksyon. Kung ang shop ay nangangailangan ng ganap na traceability, ang CNC automation na may servo-hydraulic precision ay dapat isaalang-alang, lalo na para sa mahabang pagtakbo kung saan mahalaga ang labor cost per bend.
 High-Performance NC Semi-Automatic Hydraulic Tube Bending Machine Ang makinang kontrolado ng NC na ito ay nag-iimbak ng hanggang 16 na programa na may 16 na baluktot bawat isa, na nagpapagana ng paulit-ulit na produksyon para sa mga umuulit na lote. Ang hydraulic pressure die nito na may adjustable speed at spring-back compensation ay nagsisiguro ng mga tumpak na liko sa bakal, stainless, aluminum, at higit pa. Tingnan ang Produkto →
Tanungin ang supplier para sa kanilang data sa pag-uulit: ang pagpapaubaya ng plus o minus na 0.5 degrees o mas mataas ay karaniwang inaasahan para sa isang de-kalidad na press bender na may mga solidong gabay at isang matibay na frame.
Tooling Versatility
Ang mga die set ay ang pinakamadalas na pagbabagong elemento sa anumang press bending machine. Maghanap ng mabilisang pagbabago ng clamping system na nagbibigay-daan sa iyong operator na magpalit ng V die o U die sa loob ng wala pang tatlong minuto. Ang mga multi-channel na V block, na bumubuo ng iba't ibang radii sa iba't ibang seksyon ng parehong die, ay maaaring mabawasan ang bilang ng mga pagbabago sa tooling sa magkakahalo na trabaho. Para sa mga tindahan na kailangan ding bumuo ng square tube o flat bar, tanungin kung ang machine frame ay tumatanggap ng mapagpapalit na top at bottom dies nang walang pagbabago.
Pagpili na Batay sa Application
Mga Bahagi ng Automotive
Ang gawaing sasakyan ay madalas na nangangailangan ng mataas na pag-uulit sa mga sistema ng tambutso, mga frame ng upuan, at mga riles ng istruktura. Ang isang hydraulic press bender ay maaaring hawakan ang marami sa mga bahaging ito nang mahusay kapag ang geometry ay simple, ngunit kapag ang isang bahagi ay naglalaman ng isang masikip na radius na may manipis na pader, ang isang mandrel-equipped draw bender ay karaniwang ang mas ligtas na pagpipilian. Para sa mga tindahan na nagsusuplay ng automotive supply chain, ang desisyon ay hinihimok ng parehong dami at ang kinakailangang limitasyon sa pagnipis ng pader. Suriin ang aplikasyon sa pagmamanupaktura ng sasakyan upang makita kung paano naaayon ang pagpili ng makina sa mga partikular na pamilya ng bahagi.
Konstruksyon at Dekorasyon
Ang mga handrail, rampa ng hagdan, balustrade, at facade ay nangangailangan ng malinis na mga liko na may pare-parehong kalidad ng visual. Ang hydraulic press bending ay madalas na gumagana dito dahil ang pagkilos ng pagpindot ay may posibilidad na mag-iwan ng makinis na panlabas na mukha at sa pangkalahatan ay hindi minarkahan ang tubo na may clamp die. Ang malawak na hanay ng mga pandekorasyon na profile—round tube, square tube, oval tube, at angle iron—ay nababagay din sa simpleng die interchange ng press bender. Ang aplikasyon ng konstruksiyon at dekorasyon sumasaklaw sa tipikal na panlabas at panloob na gawaing metal kung saan katamtaman ang mga laki ng batch at mataas ang sensitivity ng gastos sa tool.
HVAC at Industrial Lines
Binabaluktot ng mga tindahan ng HVAC ang tanso, aluminyo, at light-gauge na bakal para sa mga linya ng nagpapalamig, condensate drain, at compressed air piping. Ang mga bahaging ito ay kadalasang maliit ang diyametro, mataas ang volume, at hindi gaanong hinihingi sa pagpapaubaya. Ang isang double-station press bender ay maaaring makabuo ng dalawang bends sa bawat cycle, na isang direktang pakinabang sa produktibo. Dahil mahalaga ang kalinisan ng tubo sa mga linya ng nagpapalamig, isaalang-alang ang mga dies na may mga insert na hindi nakakasama o isang makina na may quick-release na tooling table para sa madaling paglilinis.
Pagpili ng Tamang Press Bending Machine para sa Iyong Tube Shop
Ang pagpili ng tamang makina ay nagsisimula sa pag-uuri ng iyong work order mix ayon sa pagiging kumplikado ng geometry, laki ng batch, at tolerance. Kung ang karamihan sa iyong mga bahagi ay simpleng single-plane bend na may radius na mas mataas sa 1.5D, ang isang heavy-duty na hydraulic press bending machine ay maaaring direktang daanan sa mas mababang halaga ng piraso. Ang heavy-duty hydraulic press bending machine ay idinisenyo para sa matataas na kapal ng pader at malaking diameter na tubo, na ginagawa itong isang malakas na akma para sa istrukturang trabaho at mga linya ng produksyon na patuloy na tumatakbo sa buong linggo.
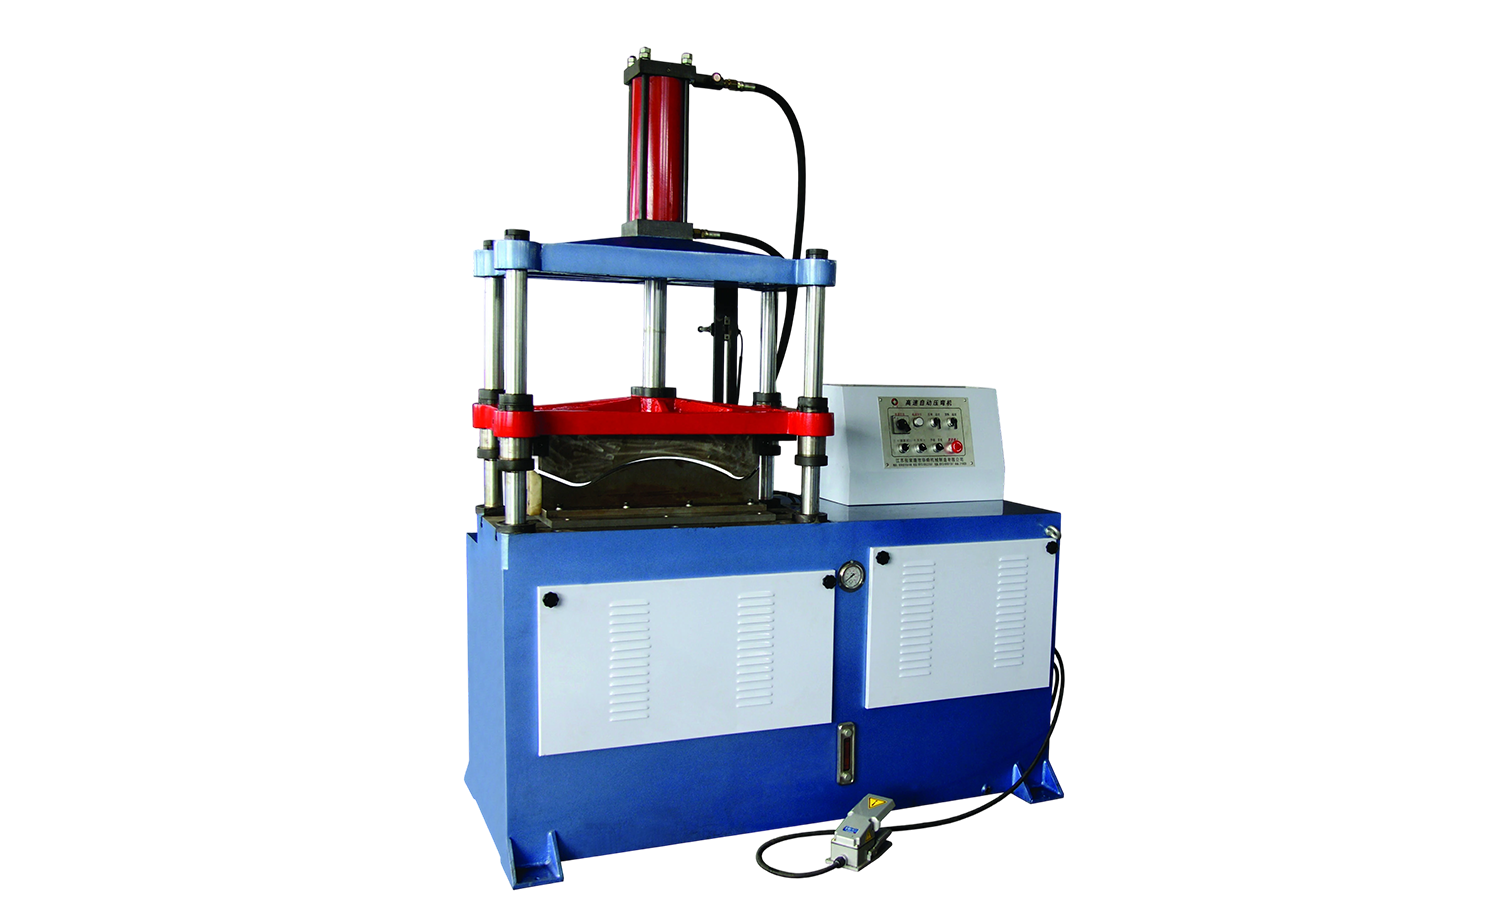 Heavy-Duty Hydraulic Press Bending Machine para sa Malaking Diameter na Tube Tamang-tama para sa matataas na kapal ng pader at malalaking diameter na tubo, pinapasimple ng vertical press bender na ito ang paglo-load at pagbaba ng karga gamit ang natatanging disenyong walang pag-clamping, na ginagawa itong isang cost-effective na pagpipilian para sa mga structural na bahagi at pare-parehong pagtakbo ng produksyon. Tingnan ang Produkto →
Habang nagiging kumplikado ang iyong mga bahagi, isaalang-alang kung ang isang CNC rotary draw bender ay nagkakahalaga ng karagdagang pamumuhunan. Ang CNC series na ganap na awtomatikong tube bending machine na may servo-hydraulic humahawak ng mga multi-radius na bahagi, 3D geometry, at minimal na pagnipis ng pader, na karaniwang mga limitasyon ng press bending. Sa maraming tindahan, ang praktikal na landas ay ang magpatakbo ng press bender para sa mga simpleng trabaho at CNC bender para sa masikip na radii, pagkatapos ay sukatin ang pagkakaiba sa gastos bawat bahagi bago tukuyin ang mga bagong kagamitan.
 Ganap na Awtomatikong CNC Tube Bending Machine na may Servo-Hydraulic Control Nag-aalok ang makinang ito ng tatlong programmable axes na may mga servo motor para sa pagpapakain at pag-ikot, na sumusuporta sa parehong hydraulic at servo bending. Ang PLC touchscreen nito ay nagbibigay ng real-time na pagsubaybay, habang ang mga advanced na sistema ng pagpapadulas ay nagpapababa ng pagkasira at nagpapahaba ng buhay ng serbisyo para sa mga kumplikadong bahagi. Tingnan ang Produkto →
Kapag handa ka nang ihambing ang mga makina, tanungin ang supplier para sa tatlong maihahatid:
- Isang pagsubok sa repeatability na ginawa sa iyong aktwal na materyal ng tubo, hindi isang sample na ibinigay ng vendor.
- Isang tonnage chart na sumasaklaw sa buong hanay ng iyong mga diameter ng tubo at kapal ng pader, kabilang ang mga die na dimensyon.
- Isang naka-time na pagpapakita ng pagpapalit ng tool, mula sa huling liko ng isang trabaho hanggang sa unang liko ng susunod.
Ang hydraulic press bending machine ay isang asset na maaaring magbayad para sa sarili nito sa pamamagitan ng pinababang setup, mas maikling cycle time, at minimal na scrap. Gamit ang tamang modelo, ang paglipat mula sa pagyuko ng kamay patungo sa katumpakan ng haydroliko ay maaaring maging isang makabuluhang pakinabang sa throughput sa halip na isang pangmatagalang eksperimento.
Mga Inirerekomendang Artikulo


Copyright © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Lahat ng Karapatan ay Nakalaan.
Custom Precision Tube Forming Machine Manufacturers